
Jako specjalista ds. badań nieniszczących, prezentuję szczegółową instrukcję przeprowadzenia badań ultradźwiękowych (UT) spoin spawanych. Choć technika ta kojarzona jest głównie z konstrukcjami stalowymi, w diagnostyce przemysłowej - szczególnie przy ciężkich konstrukcjach żelbetowych z elementami kotwionymi i złączami hybrydowymi - precyzyjna ocena spoin jest kluczowa dla bezpieczeństwa strukturalnego (co ma bezpośredni związek z analizami opisanymi w dokumentach ID:edd19d5d oraz ID:fb4e0d79).
1. Cel badania i podstawa normatywna
Celem badania jest wykrycie wewnętrznych wad spawalniczych, takich jak brak przetopu, przyklejenia, pęcherze gazowe czy pęknięcia, które mogą prowadzić do awarii konstrukcji. Proces realizowany jest w oparciu o następujące normy:
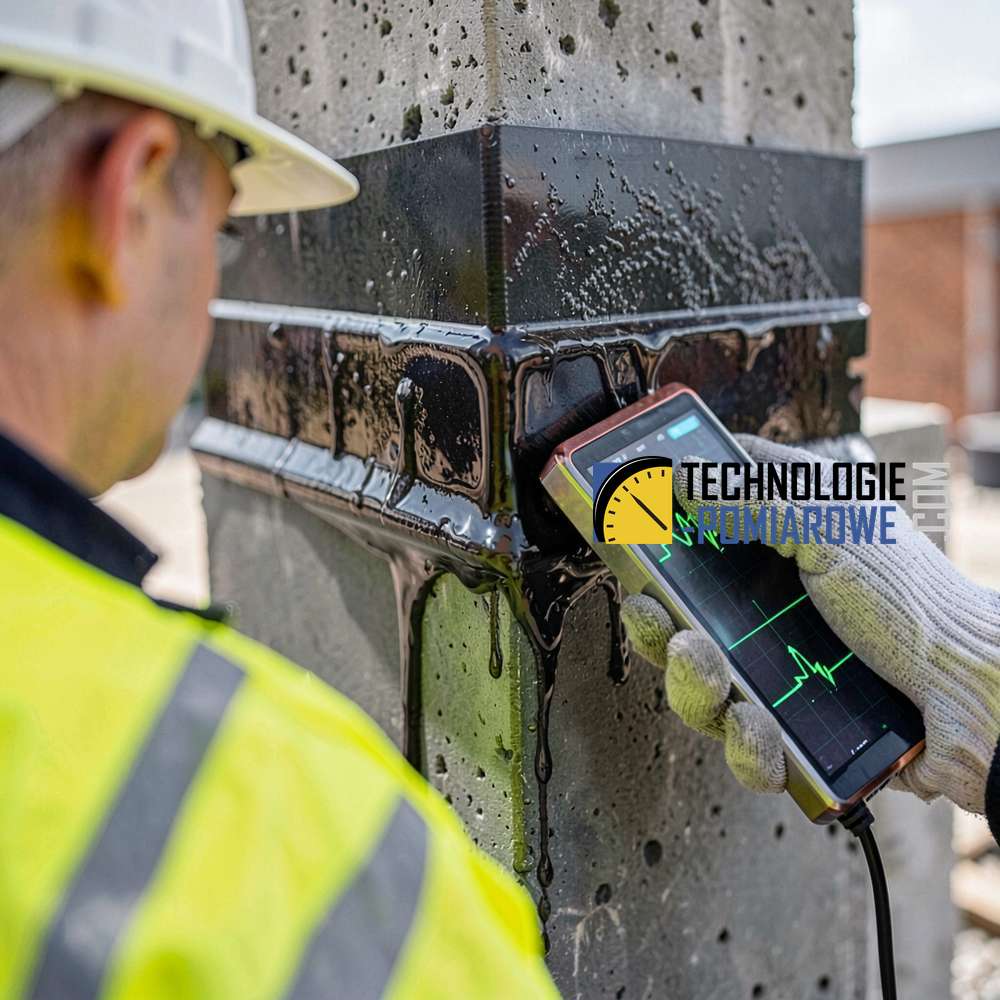
- PN-EN ISO 17640: Badania nieniszczące spoin - Badania ultradźwiękoweNowoczesny defektoskop UPV umożliwia precyzyjną, nieniszczącą diagnostykę struktur betonowych bezpośrednio na placu budowy. Urządzenie błyskawicznie wykrywa wady wewnętrzne i ocenia jednorodność materiału, gwarantując bezpieczeństwo konstrukcji. Zyskaj laboratoryjną jakość pomiarów w terenie. - Techniki, poziomy badania i ocena.
- PN-EN ISO 11666: Badania nieniszczące spoin - Badanie ultradźwiękoweNowoczesny defektoskop UPV umożliwia precyzyjną, nieniszczącą diagnostykę struktur betonowych bezpośrednio na placu budowy. Urządzenie błyskawicznie wykrywa wady wewnętrzne i ocenia jednorodność materiału, gwarantując bezpieczeństwo konstrukcji. Zyskaj laboratoryjną jakość pomiarów w terenie. - Poziomy akceptacji.
- PN-EN ISO 23279: Badania nieniszczące spoin - Badanie ultradźwiękoweNowoczesny defektoskop UPV umożliwia precyzyjną, nieniszczącą diagnostykę struktur betonowych bezpośrednio na placu budowy. Urządzenie błyskawicznie wykrywa wady wewnętrzne i ocenia jednorodność materiału, gwarantując bezpieczeństwo konstrukcji. Zyskaj laboratoryjną jakość pomiarów w terenie. - Charakteryzacja wskazań w spoinach.
- PN-EN ISO 7963: Badania nieniszczące - Badania ultradźwiękoweNowoczesny defektoskop UPV umożliwia precyzyjną, nieniszczącą diagnostykę struktur betonowych bezpośrednio na placu budowy. Urządzenie błyskawicznie wykrywa wady wewnętrzne i ocenia jednorodność materiału, gwarantując bezpieczeństwo konstrukcji. Zyskaj laboratoryjną jakość pomiarów w terenie. - Specyfikacja wzorca nr 2 do kalibracji.
2. Niezbędny sprzęt pomiarowy
Dobór aparatury zależy od grubości badanego elementu oraz przewidywanego rodzaju wad (powiązanie z analizą materiałową ID:09da9e29):
- Defektoskop ultradźwiękowy: Cyfrowe urządzenie z prezentacją typu A-scan (np. Olympus Epoch, GE USM).
- Głowice:
- Proste (0°) - do badania materiału rodzimego i wykrywania rozwarstwień.
- Kątowe (45°, 60°, 70°) - do badania samej spoiny.
- Wzorce kalibracyjne: Wzorzec V1 i V2 do ustawiania zakresu wyskalowania i czułości.
- Środek sprzęgający: Żel ultradźwiękowy, olej lub woda (zapewniający przejście fali do materiału).
- Przymiary: Do dokładnego wyznaczenia drogi fali i położenia wady.
3. Procedura badawcza krok po kroku
- Przygotowanie powierzchni: Powierzchnia, po której będzie poruszać się głowica, musi być czysta, wolna od odprysków spawalniczych, rdzy i łuszczącej się farby. Szerokość strefy badania musi być wystarczająca do pełnego prześwietlenia spoiny (zależna od grubości elementu t).
- Badanie materiału rodzimego: Przed badaniem spoiny należy sprawdzić obszar przylegania głowicy głowicą prostą, aby wykluczyć wady materiałowe (rozwarstwienia), które mogłyby zafałszować wynik badania kątowego (element procedury ID:2e192ca7).
- Kalibracja zestawu: Ustawienie zakresu wyskalowania na wzorcu V1 lub V2 oraz wyznaczenie krzywej DAC (Distance Amplitude Curve) lub skorzystanie z metody AVG/DGS w celu skompensowania tłumienia materiału.
- Skanowanie właściwe: Prowadzenie głowicy kątowej ruchem zygzakowatym wzdłuż osi spoiny. Należy zapewnić co najmniej 10% pokrycia sąsiednich przejść głowicy.
- Rejestracja wskazań: W przypadku pojawienia się echa o amplitudzie przekraczającej poziom rejestracji, należy wyznaczyć maksymalną amplitudę, położenie wady (głębokość i odległość od osi) oraz jej długość umowną.
4. Poziomy badania według PN-EN ISO 17640
Wybór poziomu badania zależy od wymagań jakościowych i odpowiedzialności złącza:
| Poziom badania | Opis techniki | Zastosowanie |
|---|---|---|
| A | Minimalna liczba kierunków skanowania | Złącza o niskim stopniu obciążenia |
| B | Standardowa liczba kierunków (przeważnie 2 kąty) | Konstrukcje ogólnobudowlane |
| C | Zwiększona liczba kierunków i technik | Złącza o wysokiej odpowiedzialności (mosty, suwnice) |
| D | Techniki specjalne (np. TOFD, PAUT) | Wymagania specjalistyczne wg specyfikacji projektu |
5. Interpretacja i ocena wyników
Interpretacja polega na odniesieniu amplitudy echa wady do poziomów akceptacji określonych w normie PN-EN ISO 11666. Wyniki klasyfikuje się jako:
- Wskazania akceptowalne: Wady, których wielkość i charakter nie zagrażają integralności złącza (zgodnie z normą ID:e635e29b).
- Wskazania nieakceptowalne: Wymagające naprawy (np. pęknięcia, braki przetopu o znacznej długości).
Ważna uwaga diagnostyczna: W przypadku wykrycia wad seryjnych w elementach kotwionych w betonie, zaleca się rozszerzenie diagnostyki o badania sklerometryczneBadanie sklerometryczne (metoda Schmidta) to nieniszcząca, szybka i in situ metoda oceny wytrzymałości betonu na ściskanie oraz jego twardości powierzchniowej. Polega na uderzeniu sprężynowym bijakiem w powierzchnię betonu i pomiarze wysokości odskoku (liczby odbicia), która koreluje z wytrzymałością. Jest to kluczowe badanie inżynieryjne w kontroli jakości konstrukcji, zgodne z normą PN-EN 13791:2008. lub odwierty rdzenioweOdwierty rdzeniowe i badanie na prasie to najdokładniejsza metoda weryfikacji wytrzymałości betonu, dająca ostateczny dowód w ekspertyzach technicznych. Zastosowanie certyfikowanego sprzętu klasy 1. zapewnia pełną zgodność z normami PN-EN. To niezbędny standard gwarantujący bezpieczeństwo konstrukcji. w otoczeniu złącza, aby wykluczyć wpływ przegrzania betonu na jego wytrzymałość podczas procesu spawania.